Høj styrke klart akrylplade
Et af Olegs populære produkter er det klare akrylark, og vores stærke produktionskapacitet sikrer...


En 180 mm støbt akryldisplaybase koster omkring USD 7,50 pr. del at producere, men alligevel er værktøj der, hvor akrylprojektbudgetterne rent faktisk går i stykker. En standard formramme citeret af en kinesisk processor kører under USD 1.200 og sætter sig op på tre til fem dage. En tilpasset PMMA-form til den samme del blev tilbudt mellem USD 9.000 og USD 28.000 i 2025, med seks til ti uger før den første salgbare enhed eksisterer.
Det hul er præcis grunden til, at spørgsmålet om tilpasset form vs standard form næsten aldrig handler om kvalitet. Det handler om volumen, geometri, og hvor meget du forventer, at designet bevæger sig efter lanceringen.
I akrylfremstilling er en standardform et præ-konstrueret værktøj bygget til en katalogiseret geometri, som snesevis af produkter kan dele, mens en brugerdefineret form er bearbejdet til dimensionerne, trækvinklerne og overfladeteksturen af en specifik del.
Sondringen udspiller sig forskelligt på tværs af tre produktionsruter, og købere blander dem rutinemæssigt sammen.
Brugerdefineret værktøj bliver den billigere vej med omkring 6.700 dele til en typisk akryldisplaykomponent, idet man antager USD 12.000 i værktøjsomkostninger og USD 1,80 pr. del sparet på sekundær trimning og efterbearbejdning.
| Årlig volumen | Standard form | Brugerdefineret form | Rute med lavere omkostninger |
| 1.000 dele | USD 9.300 | USD 19.500 | Standard |
| 5.000 dele | USD 46.500 | USD 49.500 | Standard |
| 6.700 dele | USD 62.310 | USD 62.250 | Break-even |
| 10.000 dele | USD 93.000 | USD 87.000 | Brugerdefineret |
| 25.000 dele | USD 232.500 | USD 199.500 | Brugerdefineret |
Pris pr. del i USD ved fire årlige bind
Break-even er et interval, ikke et fast tal.
En bevægelse på 8 til 12 procent i PMMA-harpiksprisen flytter overgangspunktet med 800 til 1.500 dele, så genberegn i det øjeblik, du afgiver ordren, i stedet for i det øjeblik, du godkendte designet.
Vælg en standardform, når delen accepterer katalogiserede dimensioner, når det årlige volumen forbliver under ca. 5.000 enheder, eller når designet stadig er i bevægelse.
Standardformater holder også arkforsyningen enkel. OLEG støber plader fra 1,5 mm til 30 mm i begge gængse pladestørrelser, som passer til de fleste standard termoformningsrammer uden et tilpasset emne. Købere, der kortlægger disse formater til rigtige samlinger, kan gennemgå vejledning til påføring af akryl for formnings- og fremstillingsbegrænsninger.
En tilpasset form betaler sig tilbage, når tre forhold gælder på samme tid: volumen over 7.000 enheder om året, en geometri, som katalogiserede værktøjer ikke kan reproducere, og en designfrysning på mindst 18 måneder.
Et værktøj er kun så godt som frysedatoen bag det. At skære et hulrum 12 uger før designet stopper med at bevæge sig, konverterer et aktiv på USD 12.000 til en omarbejdningsordre på USD 12.000.
Farve er den anden grund til, at købere forpligter sig til tilpasset værktøj. Støbte plader hældes i stedet for ekstruderet, så en matchet farve kan låses til én produktionsbatch, og en støbt del undgår de trimmede kanter, der afslører farvevariationer. Den farvekatalog viser gennemsigtige, uigennemsigtige og glitterområder, der kan matches med en fysisk prøve, før hulrummet skæres.
Brugerdefinerede forme holder typisk plus eller minus 0,15 mm på kritiske dimensioner mod plus eller minus 0,5 mm for standardværktøj, og det meste af denne forskel kommer fra sekundære operationer snarere end selve værktøjet.
| Parameter | Standard form | Brugerdefineret form |
| Dimensionstolerance | plus eller minus 0,5 mm | plus eller minus 0,15 mm |
| Minimum vægtykkelse | 2,5 mm | 1,5 mm |
| Trækvinkel påkrævet | 3 til 5 grader | 1 til 2 grader |
| Synlig overfladefinish | Fremstillet, let dis | SPI A-1 poleret |
| Opsætning af leveringstid | 3 til 5 dage | 6 til 10 uger |
| Omkostninger ved en sen designændring | Lav, skær swap | Høj, hulrum genskåret |
Tolerance er en købt funktion, ikke en standard. Hvis tegningen ikke angiver et datum og en grænse, vil begge værktøjstyper sende dele, der består inspektion og stadig mislykkes i samlingen.
Dele, der udsættes for sollys, skubber break-even-punktet lavere, fordi standardværktøj efterlader trimmede kanter og overfladedis, der forvitrer hurtigere end en støbt finish.
Skiltning, ovenlysruder og udendørs montrer parrer normalt en anti-UV-støbt plade med tilpasset værktøj, da et enkelt hulrum styrer vægtykkelsen på tværs af flere tusinde paneler og fjerner kantafslutningen, der accelererer gulning. Et poleret hulrum plus en UV-stabil plade er kombinationen, der holder udseendet gennem et tiårigt udendørs eksponeringsvindue.
Udvendige dele retfærdiggør sjældent standardværktøj to gange.
Efterbearbejdning af forvitrede enheder koster mere end værktøjsrabatten, så udendørs programmer går i stykker tæt på 4.000 enheder i stedet for 6.700.
Omkring 6.700 dele til en displaykomponent med USD 12.000 i værktøj og USD 1,80 per del i sparet sekundært arbejde. Dele med snævre tolerancer eller klasse A-overflader knækker endnu tættere på 4.000 enheder, fordi trimnings- og afvisningsomkostningerne ved standardværktøj er højere.
Ja, og det er den mest almindelige rute. Standardværktøj validerer pasform, farve og markedsefterspørgsel på tre til fem dage, og derefter følger tilpasset værktøj, når en frysedato er indstillet. Budgetter den anden værktøjsrunde i starten, så switchen aldrig stopper produktionen.
Dels. Et poleret SPI A-1-hulrum giver en glattere overflade end et bearbejdet standardværktøj, hvilket reducerer uklarhed. Den større gevinst kommer fra pladen, da støbt akrylplader holder omkring 92 procent lystransmission, og en støbt del undgår de slidmærker, der spreder lyset.
De fleste standardrammer accepterer 2 mm til 12 mm plader uden ændringer. Under 2 mm bøjer arket under formning, og over 12 mm har du brug for opvarmet pladestøtte eller en specialramme. Fordi OLEG støber plader fra 1,5 mm til 30 mm, kan tykke dele ofte starte fra et standardemne i stedet for et specialværktøj.
Kør tallene, før du skærer stål.
Volumen, tolerance og frysedato bestemmer værktøjet. Alt andet er en detalje, du kan forhandle.

Et af Olegs populære produkter er det klare akrylark, og vores stærke produktionskapacitet sikrer...
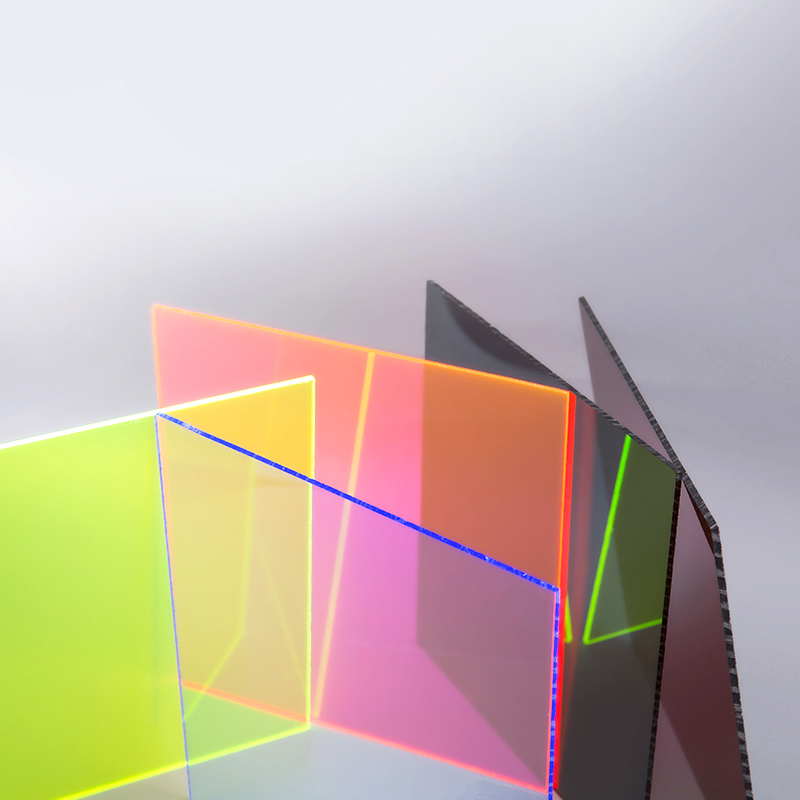
Olegs produkter, hvis råmateriale er jomfru fra Mitsubishi. Oleg er en af de top 5 støbte akryl...

Olegs produkt, hvis råmateriale er jomfru fra Mitsubishi. Farven er meget ensartet, ren og lys, f...

Golden akrylplade har små guldglitter i materialet, der forårsager en luksuriøs effekt. • ...

Sølv akrylplade har små sølvglitter i materialet, som skaber en elegant effekt. • Attrakti...

Tiny farvede glitter føjes til det gennemsigtige materiale for at skabe en farverig og glad visue...

Oleg er en professionel producent af støbt akrylplade, der tilbyder produkter af høj kvalitet, at...

Oleg Double Side Frosted Acrylic Sheet har en mat finish på begge sider. Dets moderne udseende...
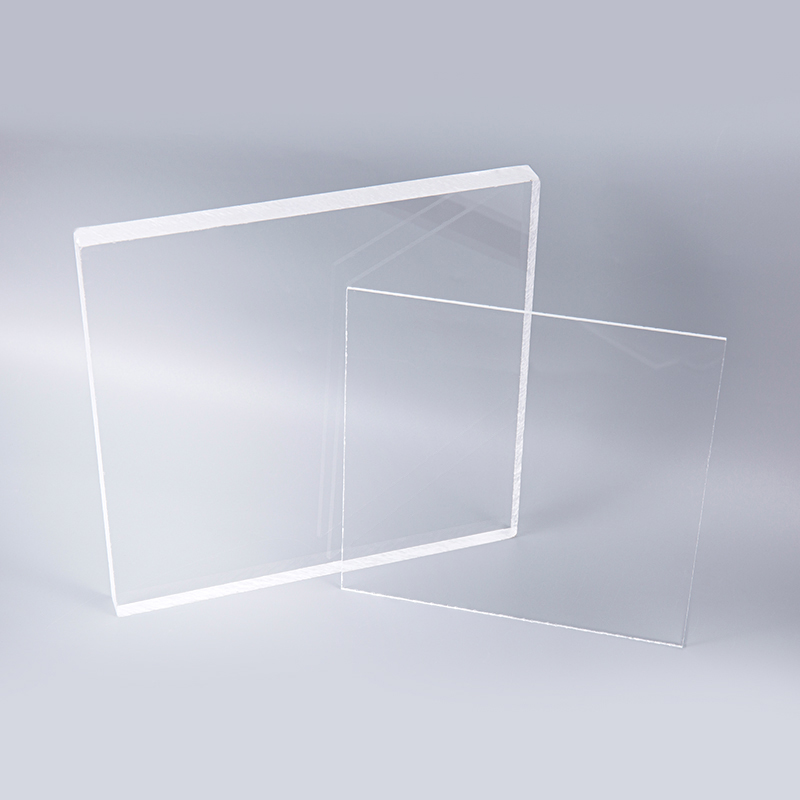
• UV -modstand: Modstandsdygtig over for nedbrydning fra UV -lys opretholder sin originale farve ...
